Плата из FR-4 — это жесткая плата: после прокладки трасс, размещения компонентов и прохождения DRC работа в основном завершена.
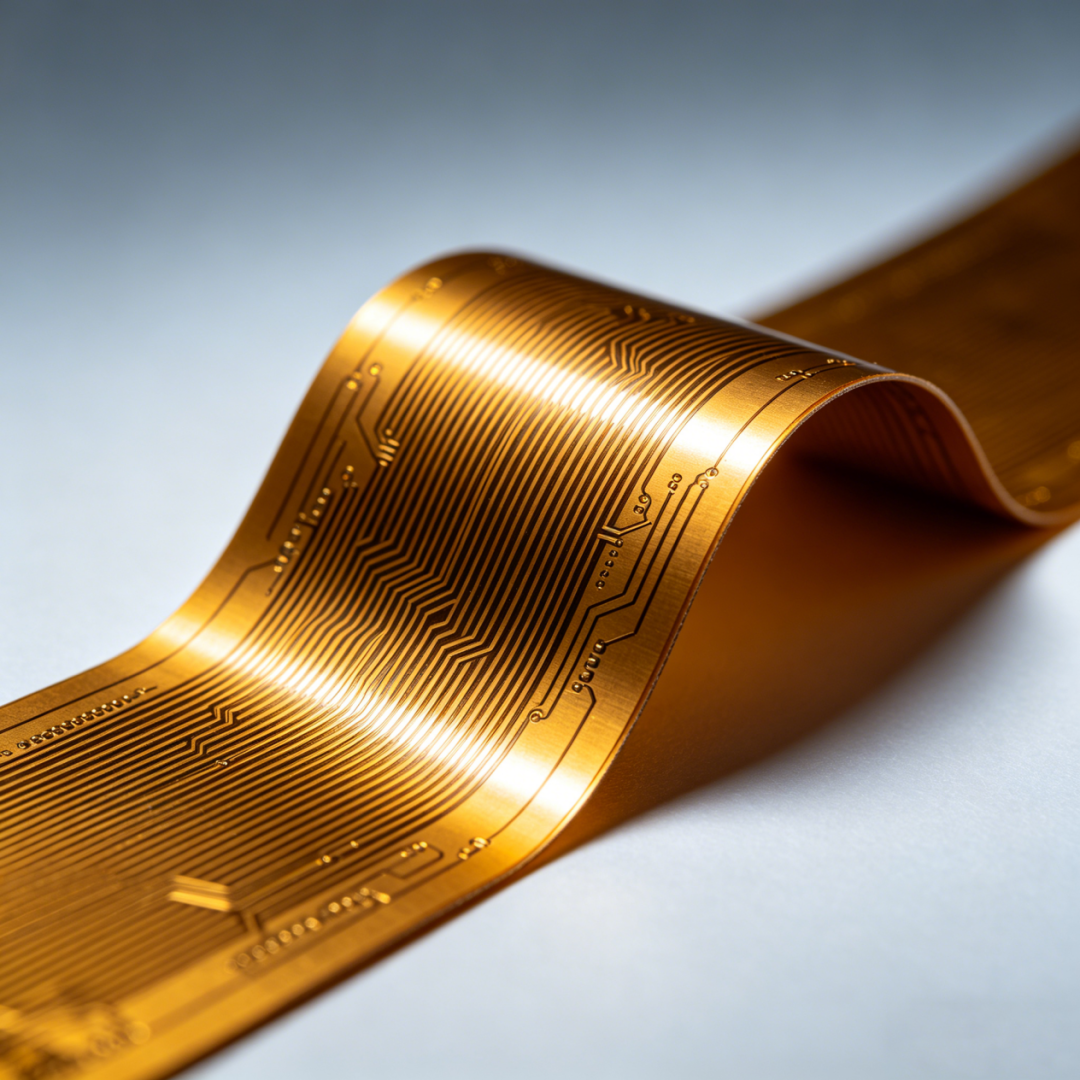
Но гибкая печатная плата (FPC) — это совсем другое дело: она должна изгибаться, сгибаться и многократно двигаться в ограниченном пространстве.
Гибкая печатная плата в шарнирной части мобильного телефона может подвергаться более 100 000 изгибов; шлейф печатающей головки принтера
ежедневно «танцует» туда-сюда. Конструкция зон изгиба напрямую определяет срок службы гибкой печатной платы. И именно зоны изгиба являются
самыми уязвимыми местами при проектировании гибких печатных плат.
Три главных «нельзя» при проектировании гибких печатных плат (FPC):
1. В зоне изгиба нельзя пробивать отверстия — это, можно сказать, главная причина повреждений в этой зоне. Многие новички, стремясь к удобству,
просто меняют слой и пробивают отверстия рядом с линией изгиба, но при последующих испытаниях, когда изгиб повторяется несколько десятков раз,
проводка обрывается. Причина этого явления несложно понять: сквозное отверстие представляет собой конструкцию, проходящую сквозь медную стенку,
а коэффициенты теплового расширения меди (стенки отверстия) и основного материала (PI) изначально различаются. При сгибании края отверстия являются
точками резкого изменения геометрии, и все напряжения сосредотачиваются в области кольца отверстия. После многократных деформаций медный слой
подвергается усталости, трещины постепенно распространяются от края отверстия наружу и в конечном итоге приводят к разрыву цепи.
В зоне изгиба категорически запрещается размещать сквозные, глухие и погруженные отверстия. Если смена слоя действительно необходима,
все переходные отверстия следует перенести за пределы границы изгиба, при этом рекомендуется оставлять безопасное расстояние не менее 1 мм.
2. В зоне изгиба нельзя размещать компоненты: резисторы, конденсаторы, ИС, разъемы и любые другие компоненты SMT. Сами компоненты являются жесткими,
а их контактные площадки припаяны к гибкой подложке. При изгибе FPC основа деформируется, но компоненты не изгибаются, в результате чего все
деформационные напряжения ложатся на паяные соединения. Особенно опасны хрупкие компоненты, такие как керамические конденсаторы и кварцевые
резонаторы: не только паяные соединения могут отпаять, но и сами компоненты могут просто расколоться.
В зоне изгиба запрещается размещать какие-либо компоненты. Все компоненты должны размещаться в жесткой зоне или в зоне усилительной пластины
на расстоянии не менее 2 мм от границы изгиба.
3. Трассировка не должна произвольно проходить параллельно оси изгиба. Направление трассировки напрямую определяет тип напряжений,
действующих на медную фольгу, и это деталь, которую многие часто упускают из виду. Трассировка перпендикулярно оси изгиба:
трассировка изгибается по дуге, подвергаясь равномерному изгибающему напряжению, что обеспечивает наилучший ресурс изгиба; трассировка
параллельно оси изгиба: трассировка подвергается прямому растяжению и сжатию, происходит концентрация напряжений, что приводит к наибольшей
вероятности обрыва; трассировка под углом 45°: является компромиссным вариантом, напряжения находятся между двумя предыдущими случаями,
срок службы — средний. Во многих проектах для удобства трассировки целый ряд трасс прокладывается параллельно линии изгиба, и именно по этой
причине в прототипах трассы обрываются уже после нескольких испытаний на изгиб.
Радиус изгиба определяет, сколько циклов сгибания выдержит FPC
Многие инженеры обращают внимание только на то, поместится ли деталь в пространство, и бездумно уменьшают радиус изгиба,
в результате чего срок службы сокращается вдвое. Сначала необходимо разграничить два понятия: статический изгиб и динамический изгиб,
поскольку стандарты для них совершенно разные. Статическое изгибание: изгиб выполняется один раз при сборке, в дальнейшем при эксплуатации
повторных изгибов не происходит. Типичный пример — фиксированные гибкие кабели внутри оборудования.
Минимальный радиус изгиба ≥ 6 толщин платы; динамическое изгибание: постоянные повторяющиеся изгибы в рабочем состоянии;
к этой категории относятся шарниры складных экранов, печатающие головки принтеров, суставы роботов.
Минимальный радиус изгиба ≥ 10 толщин платы.
Пример: для гибкой печатной платы (FPC) толщиной 0,2 мм минимальный радиус статического изгиба составляет 0,2 × 6 = 1,2 мм,
а минимальный радиус динамического изгиба — 0,2 × 10 = 2,0 мм. Недостаточный радиус изгиба приводит к цепной поломке: усталостному
растрескиванию медной фольги, расслоению покрывающей пленки и PI-основы, прямому разрыву основы, в результате чего гибкий кабель
становится непригодным для использования.
Тип медной фольги определяет срок службы FPC при многократных изгибах.
Медная фольга является основным элементом гибкой печатной платы (FPC), выдерживающим изгибающие нагрузки.
При выборе медной фольги следует учитывать не только цену, но и то, будет ли изгиб статическим или динамическим. ED (электролитическая медь):
получается путем электроосаждения, кристаллиты имеют столбчатую форму и расположены вертикально. Обладает хорошей прочностью
на разрыв и низкой стоимостью, но имеет слабые характеристики изгиба — при многократных изгибах легко растрескивается вдоль границ кристаллов.
Подходит для статических гибких печатных плат (FPC), которые изгибаются только один раз; RA (прокатная медь): получается в процессе
прокатки и отжига, кристаллиты спрессовываются в слоистую горизонтальную структуру, обладает отличной пластичностью, при изгибе кристаллиты
деформируются согласованно, что снижает вероятность разрушения. Стоимость выше — обычно в 1,5–2 раза по сравнению с электролизной медью,
но срок службы при динамическом изгибе может превышать показатели электролизной меди более чем в 10 раз. Во всех случаях, когда требуется
более 10 000 циклов изгиба, следует отдавать предпочтение прокатной меди RA. Запомните одно правило: для динамического изгиба обязательно
используйте прокатную медь RA; при статическом изгибе и ограниченном бюджете можно использовать электролизную медь ED для снижения затрат.
Особенности размещения компонентов и трассировки в зоне изгиба
Приоритет трассировки: вертикальная ось изгиба > наклонная под углом 45° > параллельная оси изгиба;
ширина линии: в зоне изгиба трассировку следует немного расширить для лучшего распределения напряжений,
однако ширина отдельной линии не должна превышать 1/2 межлинейного расстояния; несколько линий следует распределять равномерно,
не сгруппировывая их на одной стороне; углы: все переходы должны быть дуговыми, прямые углы запрещены; в местах изменения ширины
трассировку следует выполнять плавно, чтобы избежать концентрации напряжений, вызванной резкими изменениями размеров;
в зонах изгиба трассировки по возможности не должны пересекаться, количество слоев следует сократить до минимума;
защитная пленка: следует использовать гибкий материал PI, полностью покрывающий медную фольгу в зоне изгиба; отверстия в пленке
должны обязательно располагаться вне зоны изгиба, чтобы защитить медную фольгу от износа и окисления.
Усиление стальной пластиной VS усиление PI-плёнкой
Роль усилительных пластин заключается в повышении жесткости отдельных участков; их размещают преимущественно под разъемами
и компонентами SMT. Сами усилительные пластины не должны пересекать зоны изгиба. Усиление с помощью пластин из нержавеющей
стали: обладает высокой жесткостью, толщина обычно составляет 0,1–0,3 мм; чаще всего используется на «золотых пальцах» и с обратной
стороны разъемов для противодействия усилию вставки и извлечения. Края стальных пластин должны быть скруглены, так как острые углы
могут легко повредить основу гибкой печатной платы (FPC); Усиление из PI: обладает повышенной гибкостью, толщина составляет 0,05–0,2 мм,
подходит для локального усиления под SMT-компонентами, сохраняя при этом некоторую гибкость; края должны быть сглажены для предотвращения
резких скачков напряжения.
Независимо от типа усилительной пластины, она должна располагаться за пределами зоны изгиба, на расстоянии не менее 2 мм от линии изгиба.
Чек-лист самопроверки зоны изгиба FPC
✔ Внутри зоны изгиба: отсутствие сквозных отверстий (ни сквозных, ни глухих, ни потайных)
✔ Внутри зоны изгиба: не размещать никаких компонентов
✔ Направление трассировки: предпочтительно перпендикулярно оси изгиба
✔ Углы трассировки: дуговой переход, изменение ширины с помощью плавной линии
✔ Выбор медной фольги: для динамических изгибов использовать вальцованную медь RA
✔ Радиус изгиба: статический ≥ 6 толщин платы, динамический ≥ 10 толщин платы
✔ Количество слоёв: для динамических изделий с длительным сроком службы по возможности использовать одно- или двухслойную конструкцию
✔ Покрывающая плёнка: в зоне изгиба не делать отверстий, полностью обернуть медную фольгу
✔ Усиливающая пластина: располагать вдали от зоны изгиба, с фаской/плавным переходом по краям
✔ Равномерное распределение трассировки: избегайте локального скопления трасс, вызывающего концентрацию напряжений
В заключение можно сказать, что суть проектирования зон изгиба FPC заключается в том, чтобы всеми способами распределить
напряжения и исключить локальную концентрацию напряжений. Не допускается пробивать отверстия, размещать компоненты;
трассы должны проходить в правильном направлении; необходимо обеспечить достаточный радиус изгиба;
для динамических условий следует использовать медную фольгу RA.